
Spuitcabine voor zware voertuigen is een grootschalige professionele coatingwerkplaats, speciaal ontworpen voor extra grote en zware apparatuur. Met krachtige luchtcirculatie, verwarmingssysteem en...
See Details
Yueze Environmental Protection biedt one-stop-conforme industriële oppervlaktebehandelingsoplossingen met professionele technologie en fijn vakmanschap.
 Ontvang vragen
2026-09-04
Ga met je hand langs het frame van een goed onderhouden tractor of een buitenschakelkast na jaren van zon, regen en strooizout: de afwerking is nog steeds glad, dik en hardnekkig intact. Die duurzaamheid komt zelden van vloeibare verf. Het komt van poedercoaten, en het korte antwoord op de manier waarop het werkt is dit: een fijngemalen droog poeder krijgt een elektrostatische lading, het geaarde metalen onderdeel trekt de geladen deeltjes naar het oppervlak en langs de randen, en de hitte van de oven smelt vervolgens en bindt dat poeder chemisch tot één doorlopende, harde film. Er hoeft geen oplosmiddel te verdampen, geen druppels kunnen uitzakken en de dikte wordt in één enkele doorgang opgebouwd.
In de onderstaande gids wordt de chemie in het poeder besproken, de fysica die ervoor zorgt dat het blijft plakken, de drie fasen van het proces, hoe poeder zich verhoudt tot vloeibare verf, en de apparatuur die een complete lijn nodig heeft om dit allemaal betrouwbaar te doen, ploegendienst na ploegendienst.
Poedercoaten is niet simpelweg verf waarbij de vloeistof is verwijderd; het is een formulering die is gebouwd voor een andere applicatiemethode. Voordat het tot poeder wordt vermalen, is het materiaal een gemengde smelt van vier functionele ingrediëntengroepen:
Het mengsel wordt geëxtrudeerd, gekoeld en vermalen tot fijne deeltjes, meestal gemeten in tientallen micrometers, zodat het vloeit als meel en toch bijna als een vloeistof door een pistool kan worden gespoten.
Thermohardende formules – polyester, epoxy, epoxy-polyester hybride, polyurethaan – domineren de industriële afwerking. Tijdens het bakken reageren hars en curatief tot een moleculair netwerk dat niet meer kan worden gesmolten. Die onomkeerbaarheid zorgt ervoor dat gepoedercoate onderdelen bestand zijn tegen chemicaliën, hitte en schokken.
Thermoplastische poeders – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Of de cabine nu handmatig of volledig geautomatiseerd wordt bediend, en of het onderdeel nu een kleine beugel is of een gietstuk van twee ton, elke poedercoatklus doorloopt dezelfde drie fasen: het oppervlak voorbereiden, geladen poeder aanbrengen en de film uitharden.
Poeder hecht zich door direct contact en elektrostatische kracht, zodat alles wat op het metaal achterblijft (bewerkingsolie, roest, walshuid, vocht) een zwakke laag wordt die vastzit onder de afwerking. Slechte voorbereiding komt zelden voor op de stand; het verschijnt maanden later als afbladdering, blaarvorming of corrosie die onder een verder perfect ogende film kruipt.
De voorbereiding combineert gewoonlijk alkalisch ontvetten of een conversiewassing van het fosfaattype om oliën te verwijderen met schuren of gritstralen om roest en aanslag van gietstukken en lasnaden te verwijderen. Voor zwaar gietwerk en constructiestaal is stralen niet optioneel; het is de stap waarvan de gehele afwerking afhankelijk is.
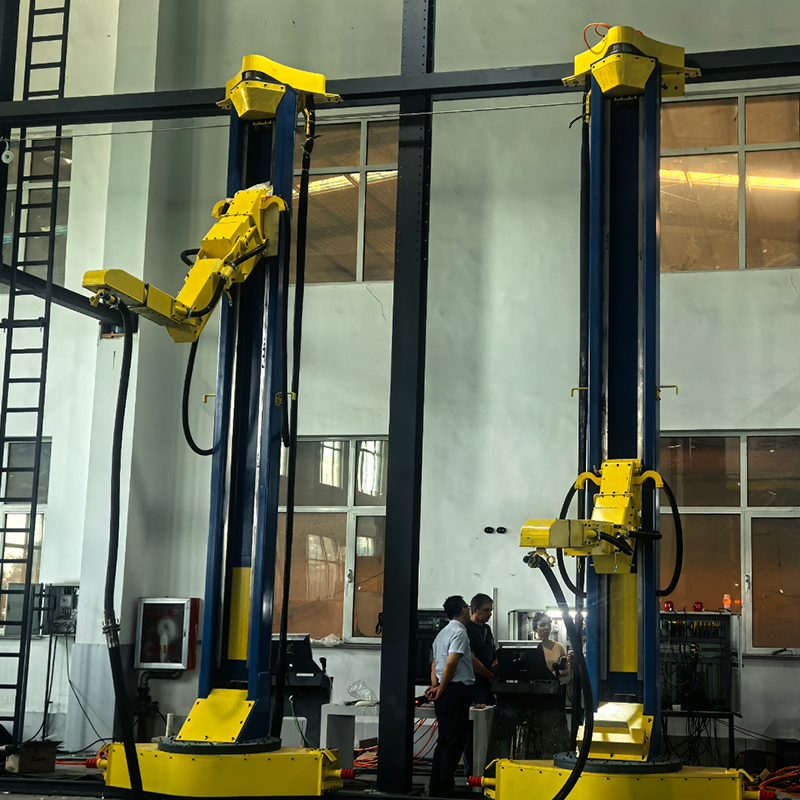 Schuurkamer en automatische straalmachine voor oppervlaktevoorbereiding Voordat het poeder wordt gespoten, moeten zware gietstukken en constructiestaal worden gestraald om roest, aanslag en oude coatings te verwijderen, zodat de afwerking kan hechten. Deze apparatuur biedt gesloten, geautomatiseerd stralen met stofverwijdering, waardoor het een belangrijke voorbehandelingsstap is die de moeite waard is om te herzien. Bekijk Product →
In de cabine wordt poeder uit een fluïdiserende trechter gehaald – een container die het poeder in zacht borrelende lucht houdt zodat het als een vloeistof door slangen beweegt – en naar het spuitpistool afgeleverd. In de meest gebruikelijke opstelling, corona-oplading, wordt een hoogspanningselektrode aan de pistooltip gebruikt, die doorgaans draait tientallen kilovolt ioniseert de omringende lucht en brengt een negatieve lading over op de deeltjes wanneer deze het pistool verlaten. Het geaarde deel trekt de geladen wolk naar zich toe, en de deeltjes houden die lading lang genoeg vast om vast te blijven zitten tijdens het hanteren en transporteren naar de oven.
Twee effecten maken de methode opmerkelijk efficiënt. Rondom betekent dat geladen deeltjes het elektrische veld volgen naar randen, zijkanten en zelfs de achterkant van het onderdeel. Zelfbeperkende constructie betekent dat naarmate de geladen laag groeit, deze het binnenkomende poeder begint af te stoten, waardoor de filmdikte redelijk gelijk blijft – meestal ongeveer 50 tot 100 micrometer (2 tot 4 mil) in één enkele doorgang zou een vloeibare verf meerdere lagen nodig hebben om te matchen.
Bij de productie zijn twee variaties van belang. Tribo-pistolen laden poeder op door wrijving in plaats van door hoge spanning en bereiken diepe uitsparingen waar coronavelden het moeilijk hebben, terwijl onderdompeling in een wervelbed zeer dikke functionele lagen opbouwt op onderdelen zoals kleplichamen.
Bij het aanbrengen wordt alleen poeder op het onderdeel aangebracht; de oven maakt er een coating van. De meeste thermohardende poeders harden uit zodra het metaal zelf ruwweg bereikt is 160 tot 200 °C (ongeveer 320 tot 390 °F) en houdt die temperatuur vast 10 tot 20 minuten , met exacte waarden ingesteld op het gegevensblad van de poederfabrikant. Naarmate het onderdeel warmer wordt, gebeuren er drie dingen achter elkaar:
De uithardingsgraad moet aan het metaal worden gemeten, en niet alleen aan de ovenlucht. Een onvoldoende uitgeharde film wordt kalkachtig en dof en voldoet niet aan de chemische tests; een overgebakken exemplaar vergeelt en wordt broos. Voor warmtegevoelige substraten zoals vezelplaat met gemiddelde dichtheid smelten lage temperatuur- en UV-uithardende poeders zachtjes en harden ze binnen enkele seconden uit onder ultraviolette lampen.
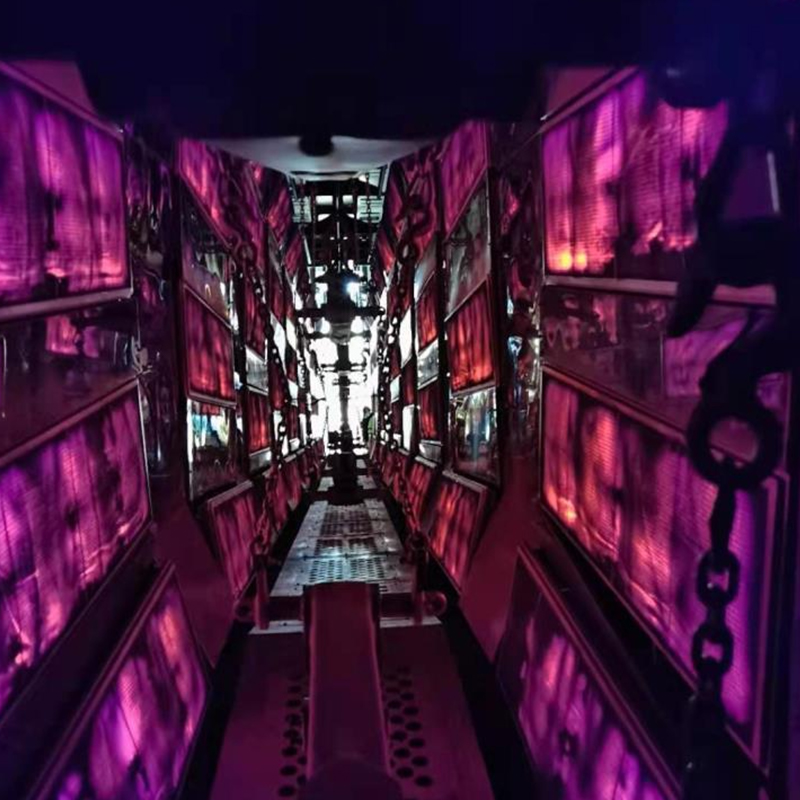 Industriële droogruimte voor poederuitharding en dehydratatie De uithardingskwaliteit bepaalt of een poedercoatfilm duurzaam of kalkachtig en bros is. Deze droogruimte biedt een uniforme heteluchtcirculatie, nauwkeurige constante temperatuurregeling en aanpasbare verwarmingsmodi, waardoor kopers consistente, volledig uitgeharde afwerkingen kunnen bereiken. Bekijk Product →
Het hele proces berust op één fysieke regel: tegengestelde ladingen trekken elkaar aan . In de praktijk bepalen twee details of de afwerking uniform uitpakt.
Het onderdeel moet echt geaard zijn door middel van schone haken en hangers. Ingebakken poederresten isoleren de haak, verminderen de aantrekkingskracht en produceren dunne, vlekkerige films samen met verspilde overspray – daarom verbranden of vervangen gedisciplineerde winkels haken volgens een vast schema.
Diepe hoeken, kanalen en uitsparingen beschermen zichzelf tegen het elektrische veld, waardoor geladen poeder de neiging heeft precies die gebieden te vermijden die de meeste bescherming nodig hebben. Lijnontwerpers antwoorden met een zorgvuldige plaatsing van de wapens, automatische pistolen met heen en weer beweging, lagere spanning nabij uitsparingen of tribo-pistolen op complexe geometrie.
Poeder- en vloeibare verf kunnen er op de eerste dag allebei goed uitzien; de verschillen komen tot uiting in kosten, compliance en duurzaamheid:
| Aspect | Poedercoating | Vloeibare verf |
|---|---|---|
| Vervoerder | Droogpoeder, oplosmiddelvrij | Oplosmiddel- of waterbasis |
| VOS-emissies | In wezen geen | Belangrijk voor oplosmiddelhoudende typen |
| Overspray | Verzameld en hergebruikt met een terugwinningssysteem | Verloren; heeft gefilterde uitlaatgassen nodig |
| Folie per toepassing | Dikke enkele doorgang, gewoonlijk 50–100 µm | Dun; meerdere lagen voor een gelijkmatige opbouw |
| Verharding | Uitharding in de oven, chemische verknoping | Luchtdrogen of bakken, verdamping van oplosmiddelen |
| Meest geschikt voor | Geleidende onderdelen die baktemperaturen verdragen | Ruim assortiment, inclusief warmtegevoelige artikelen |
Voor een fabriek die VOS-conformiteit, materiaalverspilling en doorvoer weegt, beslechten deze ruzies meestal het argument in het voordeel van poeder.
Op productievolume is poedercoaten niet zozeer een enkele machine als wel een uitgebalanceerde keten van apparatuur die op transportsnelheid beweegt. Een complete industriële lijn omvat doorgaans:
Elke fase beperkt de andere: de verblijftijd van de oven hangt af van de snelheid van de transportband, de luchtstroom in de cabine is afhankelijk van het herstelontwerp en de haakindeling op de transportband heeft invloed op zowel de aarding als de filmuniformiteit. Ervaren kopers gaan daarom uit van het onderdeel, de doorvoer en de afwerkingsspecificatie, en werken vervolgens terug naar de apparatuur. Voor een uitsplitsing per station, zie welke apparatuur een coatingproductielijn eigenlijk omvat .
 Poedercoating Line for Metal Workpiece Finishing Omdat de ovenruimte, de luchtstroom in de cabine en het ontwerp van de transportband allemaal op elkaar inwerken, geven veel kopers de voorkeur aan een volledig geïntegreerde oplossing. Deze geautomatiseerde poedercoatinglijn omvat het aanbrengen en uitharden met hoge poederrecycling, nul VOC-emissies en volledige aanpassingsmogelijkheden. Bekijk Product →
Elk elektrisch geleidend onderdeel dat de uithardingstemperatuur tolereert is een kandidaat, en in echte fabrieken is de lijst lang:
Poreuze gietstukken verdienen speciale aandacht: opgesloten lucht en vocht veroorzaken gaatjes bij het uitgassen, tenzij de onderdelen voorgebakken zijn of het poeder ontgassingsadditieven bevat, en hun gewicht een robuust ophang- en transportsysteem vereist. Onze gieterij- en contragewichtcoatingoplossingen laten zien hoe stralen, ophangen, spuiten en uitharden rond precies dit soort zware werkstukken zijn ontworpen.
De meeste afwerkingsfouten zijn terug te voeren op één specifieke, herstelbare oorzaak:
Poedercoaten werkt omdat het een eenvoudig natuurkundig principe combineert met een gecontroleerde chemische reactie onder hitte. Voorbereiding, opladen en uitharden moeten allemaal goed zijn, omdat geen enkele fase de andere kan compenseren. Dat evenwicht stabiel houden, ploegendienst na ploegendienst, is waar een speciaal gebouwde poedercoatlijn voor is ontworpen. En dat is de reden waarom fabrieken die de lijn behandelen als één systeem, en niet als een verzameling machines, de afwerkingen zijn waar klanten steeds naar terugkomen.

Spuitcabine voor zware voertuigen is een grootschalige professionele coatingwerkplaats, speciaal ontworpen voor extra grote en zware apparatuur. Met krachtige luchtcirculatie, verwarmingssysteem en...
See Details
Professionele onderhoudslijn speciaal ontworpen voor rijtuigen en tankwagens, toepasbaar op verschillende soorten rijtuigen en tankwagens (spoorwagon, gondelwagen, platte wagen, olietanker, chemica...
See Details
Professionele coatinglijn speciaal ontworpen voor grote gietstukken en zware vrachtwagenonderdelen, toepasbaar op verschillende grote gietstukken (technische gietstukken, gietstukken voor mijnbouwa...
See Details
Professionele elektroforese-coatinglijn speciaal ontworpen voor elektrische voertuigen (EV's), toepasbaar op verschillende EV-typen (personenauto's, commerciële EV's, nieuwe energiel...
See Details
Professionele coatinglijn voor de productie en renovatie van vrachtwagencarrosserieën, toepasbaar op verschillende vrachtwagentypen (zware vrachtwagens, lichte vrachtwagens, pick-ups, bestelwagens,...
See Details
Professionele elektroforeselijn, speciaal ontworpen voor de productie en renovatie van vrachtwagencabines, toepasbaar op verschillende typen vrachtwagencabines (zware vrachtwagencabine, lichte vrac...
See DetailsBouw uw op maat gemaakte industriële coatingsysteem
Stuur ons uw werkstukinformatie, productiecapaciteit, coatingproces, werkplaatsindeling en milieueisen. Yueze helpt u bij het evalueren van uw project en bij het ontwikkelen van een geschikte coating-, transport-, droog- en milieubehandelingsoplossing.
Hoofdmenu
Producten
Neem contact met ons op
Bedrijfsadres:
Nr. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, provincie Jiangsu
Stuur ons nu een bericht!

Volg ons: