
Professionele elektroforese-coatinglijn speciaal ontworpen voor elektrische voertuigen (EV's), toepasbaar op verschillende EV-typen (personenauto's, commerciële EV's, nieuwe energiel...
See Details
Yueze Environmental Protection biedt one-stop-conforme industriële oppervlaktebehandelingsoplossingen met professionele technologie en fijn vakmanschap.
 Ontvang vragen
2026-10-16
Poederverf is een droog coatingmateriaal: hars, pigment en additieven worden gemengd, geëxtrudeerd, gekoeld en gemalen tot een fijn poeder dat geen enkel oplosmiddel . Het poeder wordt op een geaard metalen onderdeel gespoten, op zijn plaats gehouden door elektrostatische aantrekking, vervolgens gesmolten en in een oven uitgehard tot een harde, doorlopende film. Tijdens het aanbrengen verdampt er niets. Daarom komt een enkele laag meestal tussen de 60 en 120 micrometer terecht, twee tot vier keer de dikte van een standaard vloeibare verflaag.
Dat is het korte antwoord. Het praktische antwoord is belangrijker als je een onderdeel prijst of een regel koopt, omdat de droge aard van het materiaal alles stroomafwaarts drijft: het ophangen van onderdelen, controle van de filmdikte, kleurveranderingstijd en hoeveel materiaal je terugkrijgt in plaats van weggooit.
Poederverf is een samengestelde coating en niet één enkele chemische stof. Een typisch thermohardend poeder valt ongeveer als volgt uiteen:
Het mengsel wordt heet geëxtrudeerd, afgekoeld tot een bros vel en gemalen tot 20 tot 60 micrometer. De deeltjesgrootteverdeling is een detail dat kopers zelden zien maar altijd voelen: overtollige fijne deeltjes verminderen de overdrachtsefficiëntie en veroorzaken stofvorming, terwijl te grote deeltjes een ruw, sinaasappelschilachtig oppervlak geven.
De volgorde staat vast. Het inkorten van een podium manifesteert zich meestal binnen enkele weken in plaats van jaren als hechtingsverlies of gaatjes.
Beide hebben dezelfde naam, maar gedragen zich anders in de oven, en dat verschil bepaalt de repareerbaarheid, dikte en kosten per onderdeel.
| Eigendom | Thermohardend poeder | Thermoplastisch poeder |
|---|---|---|
| Genezingsmechanisme | Chemische verknoping; kan niet opnieuw worden gesmolten | Alleen smelten en vloeien; kan opnieuw worden gesmolten |
| Filmdikte | 60 tot 120 micrometer in één laag | 250 tot 1000 micrometer, vaak multi-pass |
| Reparatie | Moeilijk; het onderdeel wordt gestript en opnieuw gecoat | Kan plaatselijk opnieuw worden gesmolten |
| Typische materialen | Epoxy, polyester, hybride, polyurethaan, fluorpolymeer | Nylon, PVC, polyethyleen |
| Beste pasvorm | Apparaten, auto-onderdelen, architectonische profielen | Bescherming tegen pijpleidingen, stellingen, chemicaliën en dikke slijtage |
Beste corrosie- en chemische bestendigheid, slechtste UV-stabiliteit. Buiten wordt krijten verwacht, dus houd het binnen: tanks, kasten, machineframes, onderdelen onder de motorkap.
Het standaard buitenpoeder. Goed UV- en glansbehoud, redelijke mechanische prestaties, breed kleurbereik.
Een compromis voor interieurartikelen: soepeler vloeien, lagere kosten en een beter uiterlijk dan rechte epoxy op meubels en planken.
Duurzaamheid aan de buitenkant met een gladdere, dunnere afwerking dan polyester, gebruikelijk op wielen en architectonisch metaal.
Hars van architecturale kwaliteit die kleur en glans tientallen jaren vasthoudt. Het kost meerdere malen meer dan polyester, dus het verdient zijn plaats op gevels en goed zichtbare buitenkanten.
Poeder is geen universele vervanging voor natte verf. Het blinkt uit op geleidende, hittetolerante metalen onderdelen die in volume worden geproduceerd, en heeft het elders moeilijk.
Gietstukken en contragewichten zijn een klassieke poedertoepassing, maar ze moeten worden gestraald, soms voorgebakken om te voorkomen dat er gaatjes vrijkomen, en vervolgens een basis- en toplaag op een ononderbroken lijn. Daarom toegewijd gieterij- en contragewichtcoatingoplossingen zijn opgebouwd rond geautomatiseerde lijnen in plaats van handmatig spuiten.
Poederverf bevat geen oplosmiddel, toch is een poederlijn niet emissievrij. In de cabine komt poeder vrij dat moet worden opgevangen, patroonfilters en cyclonen moeten worden aangepast aan het aantal kanonnen, en de uithardingsoven voert de olie-, vocht- en bindmiddelresten af die uit gietstukken en gelaste constructies koken.
Hardware die voldoet aan de eisen is net zo belangrijk als de pistolen: stofopvang van de juiste afmetingen voor de afzuiging van de cabine, een laatste filterfase om de uitlaatgassen te beschermen, en waar lokale regels dit vereisen, behandeling van afgas in de ovenstapel. Ondermaatse extractie is de meest voorkomende oorzaak van een ruwe afwerking, omdat poeder dat had moeten worden opgevangen, zich op het onderdeel nestelt voordat het uithardt.
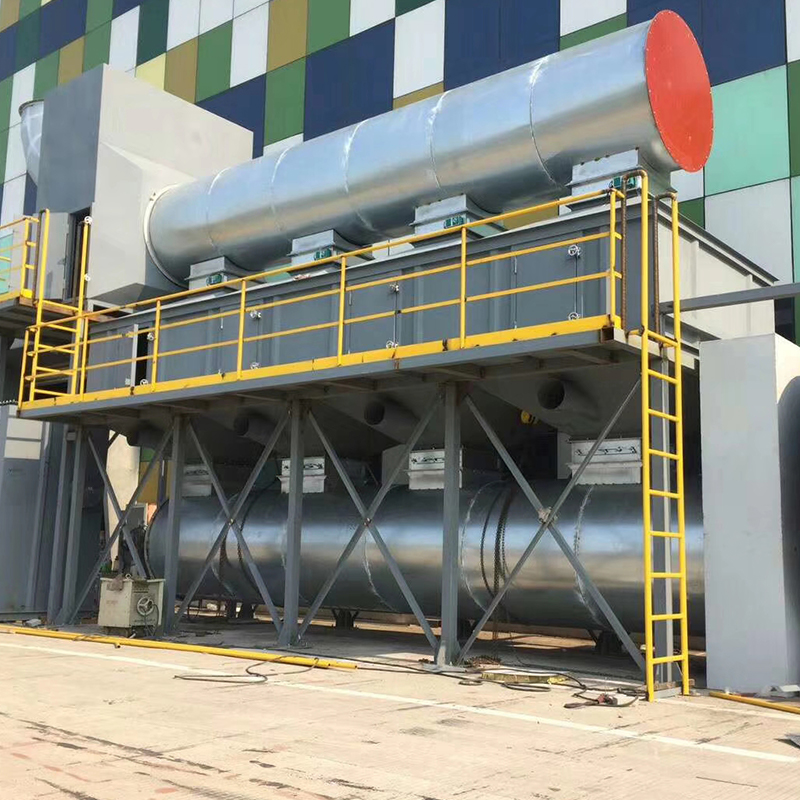 Industriële afvalgasbehandeling voor poedercoatinglijnen Op maat gemaakt uitlaatgaszuiveringssysteem voor coating- en verfwerkzaamheden, met behulp van opvang, filtratie, ventilator, bedieningselementen en afvoer om de vervuiling van de werkplaats te verminderen. Bekijk Product →
Een poederlijn is een keten van op elkaar afgestemde stations, en het zwakste station bepaalt de productiesnelheid: voorbehandeling, een droogoven, de poedercabine met herstel, reciprocators of robots die de wapens dragen, de uithardingsoven, koeling en een transportband die de onderdelen met constante snelheid door alle stations beweegt. Bedieningselementen verbinden de stations met elkaar, zodat de oventemperatuur, lijnsnelheid en pistoolinstellingen in de pas blijven.
Wanneer u een nieuwe lijn of een upgrade kost, is de volledige uitrustingslijst belangrijker dan de prijs van het hoofdwapen. Het is de moeite waard om te vergelijken welke apparatuur een coatingproductielijn heeft voordat u offertes van verschillende leveranciers tegen elkaar afweegt.
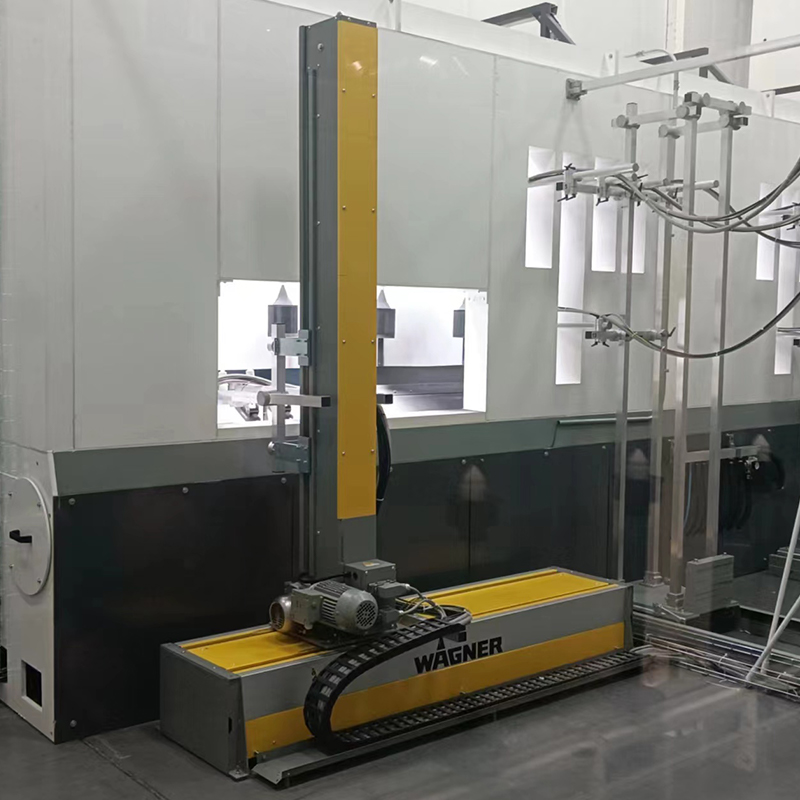 Aangepaste poedercoatinglijn voor metalen werkstukken Aangepaste coatinglijn voor massieve metalen onderdelen, met voorbehandeling, poederapplicatie, uitharding en koeling; vergelijk de volledige uitrustingslijst voor lijnupgrades. Bekijk Product →
Twee operationele details bepalen of een poederlijn zichzelf terugbetaalt. De eerste is aarden. Haken verzamelen uitgehard poeder laag voor laag, en zodra de contactweerstand stijgt, neemt de overdrachtsefficiëntie af en varieert de filmdikte van onderdeel tot onderdeel. Het strippen van haken door pyrolyse, een gecontroleerde verbranding in een reinigingscabine of oven, herstelt het contact veel sneller dan handmatig slijpen.
De tweede is de omschakeling. Het overstappen van een donkere naar een lichte kleur kan 20 tot 40 minuten aan productieverlies kosten als de cabine, slangen en trechters niet zijn ontworpen voor snelle reiniging. Het standontwerp en de indeling van de poederopvang bepalen hoeveel van die tijd u per dienst terugkrijgt.
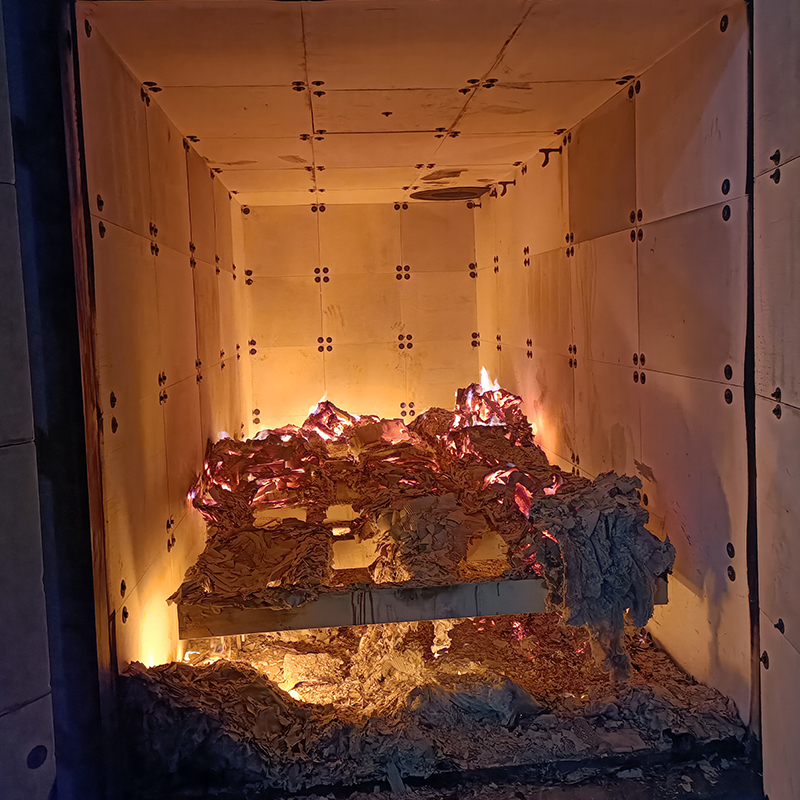 Pyrolyseoven en reinigingscabine voor coatingarmaturen Verwijdert oude verf- en coatingresten van rekken, haken en mallen zonder chemisch strippen, waardoor het contact wordt hersteld en hergebruik van armatuur wordt ondersteund. Bekijk Product →
Poederverf is een droge, oplosmiddelvrije coating die elektrostatisch wordt gespoten en uitgehard tot een film die dikker, harder en chipbestendiger is dan de meeste vloeibare afwerkingen. Het is geschikt voor metalen volumedelen die een uitharding van 180 tot 200 graden Celsius verdragen en kan aan een transportband worden gehangen, en het past slecht bij hittegevoelige substraten, ultradunne films en opdrachten die om de paar stukjes van kleur veranderen.
Beschouw het eerder als een systeem dan als een materiaal. De kwaliteit van de voorbehandeling, aarding, ovencontrole en extractie bepalen veel meer het eindresultaat dan het poeder zelf.
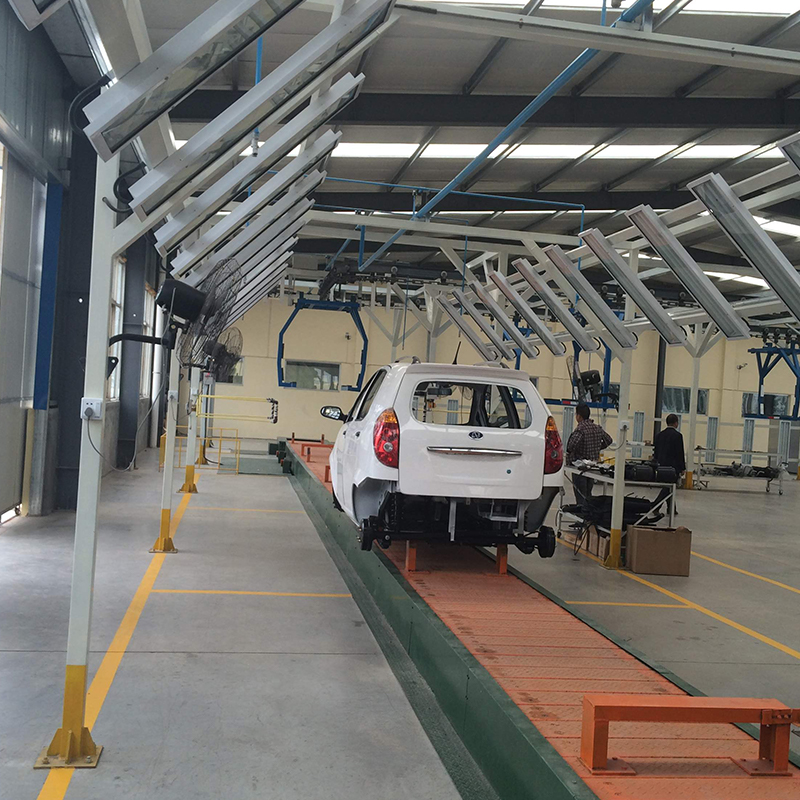
Professionele elektroforese-coatinglijn speciaal ontworpen voor elektrische voertuigen (EV's), toepasbaar op verschillende EV-typen (personenauto's, commerciële EV's, nieuwe energiel...
See Details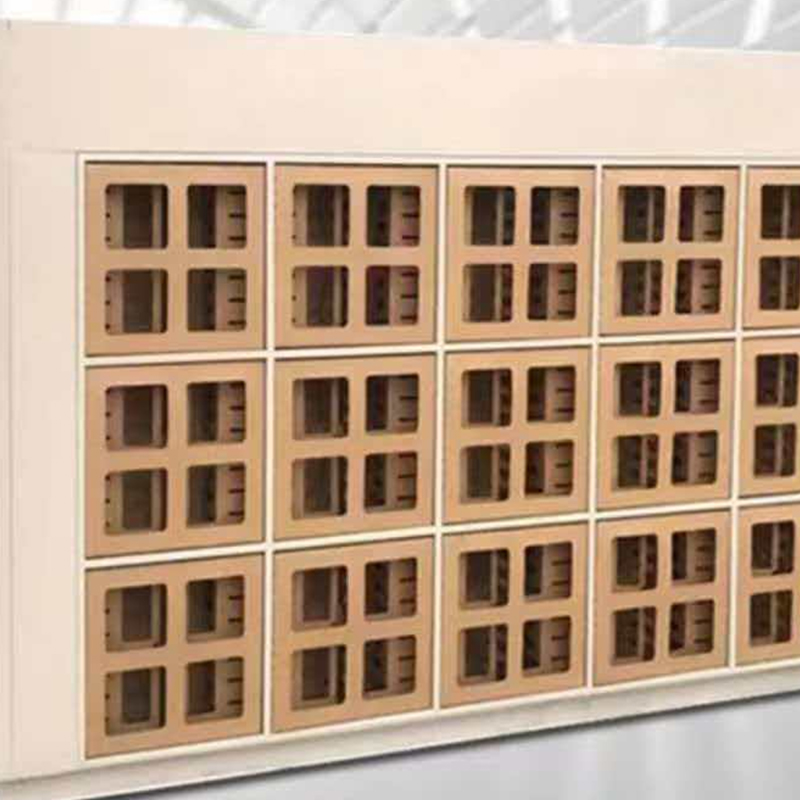
Cardboard Paint Arresto is een professioneel apparaat voor het opvangen en filteren van verfnevel, voornamelijk gemaakt van hoogwaardig golfkarton, filterkatoen en waterdichte coating. Het heeft ee...
See Details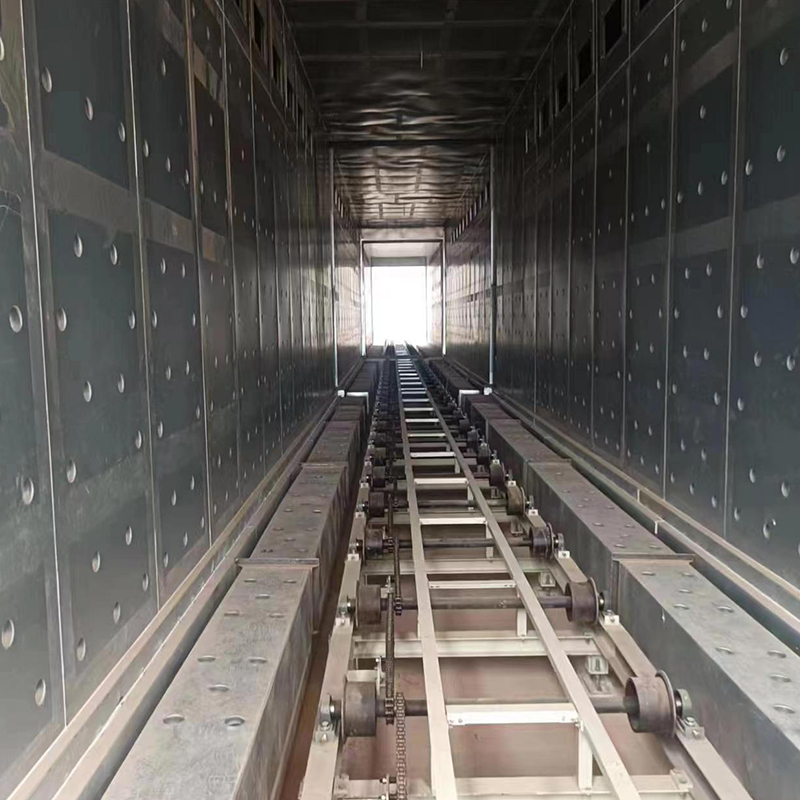
Automatiseringslijn voor rollentafels, elektrisch aangedreven met stabiel vermogen, voornamelijk bestaande uit hoogwaardige stalen rollen, aandrijfmotor en intelligent besturingssysteem. Het maakt ...
See Details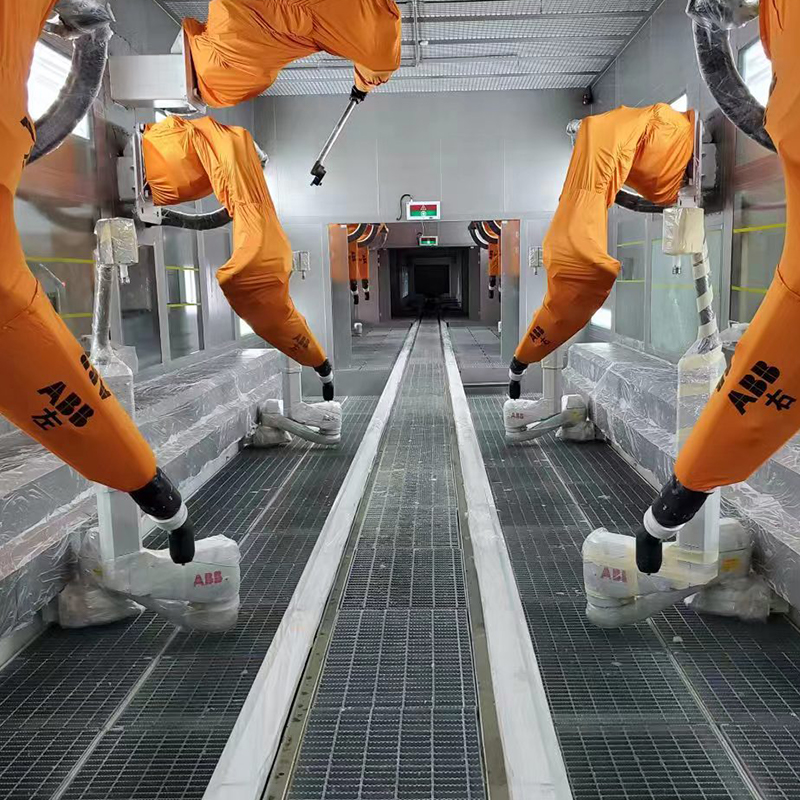
Professionele spuitcoatinglijn speciaal ontworpen voor motorbehuizingen, toepasbaar op verschillende soorten motorbehuizingen (motorbehuizing voor elektrische voertuigen, industriële motorbehuizing...
See Details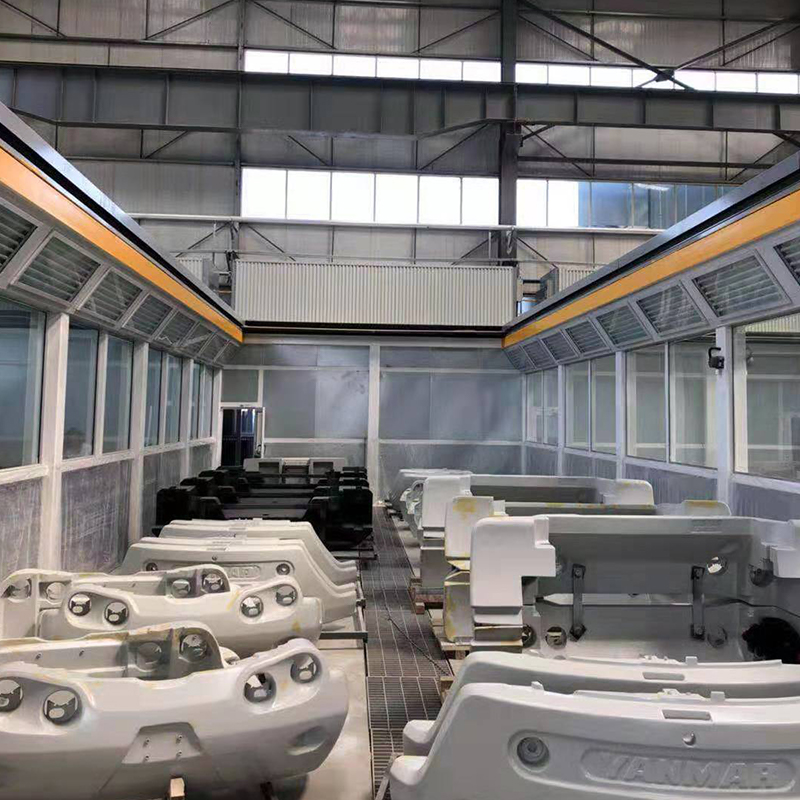
Professionele spuitcoatinglijn, speciaal ontworpen voor de productie en renovatie van autowielen, toepasbaar op verschillende soorten autowielen (stalen wiel, aluminium velg, gesmeed wiel, gegoten ...
See Details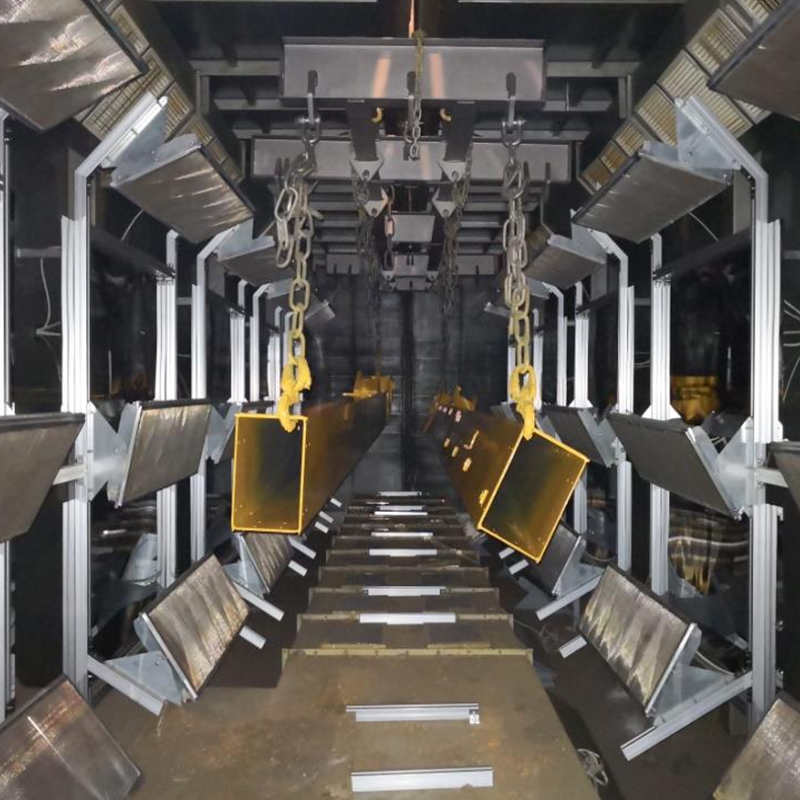
Professionele spuitcoatinglijn, speciaal ontworpen voor de productie en renovatie van autowielen, toepasbaar op verschillende soorten autowielen (stalen wiel, aluminium velg, gesmeed wiel, gegoten ...
See DetailsBouw uw op maat gemaakte industriële coatingsysteem
Stuur ons uw werkstukinformatie, productiecapaciteit, coatingproces, werkplaatsindeling en milieueisen. Yueze helpt u bij het evalueren van uw project en bij het ontwikkelen van een geschikte coating-, transport-, droog- en milieubehandelingsoplossing.
Hoofdmenu
Producten
Neem contact met ons op
Bedrijfsadres:
Nr. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, provincie Jiangsu
Stuur ons nu een bericht!
Volg ons: